

Статьи
Введение: почему лаборатория — это не расходы, а страховка прибыли
Металлообработка сегодня перестала быть ремеслом, основанным на интуиции мастера и остроте его зрения. В условиях жесткой конкуренции, работы с высокопрочными сплавами (титановыми, жаропрочными никелевыми сплавами), внедрения аддитивных технологий и требований к прецизионности в микроны любая ошибка стоит дорого. Скол инструмента при чистовой обработке лопатки турбины или выход за допуск 5 микрон при изготовлении корпуса гидроцилиндра ведет к браку всей партии и срыву контрактных сроков.
Служба технического контроля (ОТК) и собственная измерительная лаборатория — это иммунная система производственного предприятия. Их задача — не просто поставить клеймо «годен», а собрать массив данных, предсказать износ оборудования, оптимизировать режимы резания и гарантировать заказчику соответствие химического состава металла заявленному сертификату.
В этом материале разобрана архитектура современной заводской лаборатории, сопоставлены классические и передовые методы неразрушающего контроля и метрологии, а также рассмотрено необходимое оборудование для каждого этапа производства — от входного сырья до финишной полировки.
Этап 1. Входной контроль материалов (IQC — Incoming Quality Control)
Ошибка на входе имеет кумулятивный эффект. Если в цех поступил титановый пруток с отклонением по химическому составу или сталь с неверно определённой твердостью, идеальный станок с ЧПУ изготовит геометрически точную деталь из неподходящего материала.
Способы и цели
- Подтверждение марки: исключение подмены дорогого сплава дешевым аналогом.
- Проверка макроструктуры: выявление усадочных раковин, ликвации (неоднородности состава), флокенов и волосовин.
- Определение механических свойств: проверка соответствия предела текучести σ0,2 и ударной вязкости KCU, KCV требованиям ГОСТ или ТУ.
Оборудование
Стационарные оптико-эмиссионные спектрометры. Золотой стандарт металлургии. Метод основан на испарении малой дозы металла искровым разрядом в инертной среде — аргоне — и анализе спектра излучения. Позволяет определить содержание легирующих элементов Cr, Ni, Mo, V и Ti с точностью до сотых долей процента. Для химического анализа углерода, серы и фосфора требуются дополнительные ИК-ячейки.
Рентгенофлуоресцентные анализаторы (XRF). Портативные приборы применяются для экспресс-сортировки лома и проверки готовых изделий без разрушения поверхности. Ограничение метода — невысокая точность определения легких элементов, включая углерод.
Универсальные испытательные машины. Гидравлические или электромеханические стенды, например ZwickRoell и ИР 500, испытывают образцы-свидетели на растяжение, сжатие и изгиб. Результатом становится диаграмма «напряжение — деформация» вплоть до разрушения.
Маятниковые копры. Испытания по схемам Шарпи или Изода определяют ударную вязкость — способность материала поглощать энергию при динамическом ударе. Параметр особенно важен для деталей, работающих при низких температурах и в авиационной технике.
Твердомеры. Приборы Бринелля (HB), Роквелла (HRC/HRA) и Виккерса (HV) остаются классическим цеховым оборудованием. Современные модели используют автофокус и программную обработку, снижая влияние субъективной оценки оператора.
Ищете кто оказывает услуги лаборатории и контроля деталей из металла?
Найдите исполнителя в каталоге предприятий портала
Рейтинг и отзывы помогут с выбором
Этап 2. Межоперационный контроль геометрии и макроотклонений
После черновой обработки необходимо убедиться, что оставлен правильный припуск на чистовую операцию, а базовые плоскости выдержаны.
Что проверяют
- Линейные и угловые размеры.
- Плоскостность, перпендикулярность и параллельность.
- Качество сварных швов методом визуально-измерительного контроля — ВИК.
Оборудование
Штангенциркули, микрометры и нутромеры. Ручной инструмент высокой точности классов 0 и 1 по ISO. Цифровые модели могут передавать результаты в SPC и MES, исключая ручной ввод данных.
Координатно-измерительные машины. Трехосевые мостовые или портальные КИМ с контактными щупами, например Renishaw и Zeiss Contura, обеспечивают точность измерений до 1–2 мкм. Они подходят для сложных корпусных деталей, но требуют снятия детали со станка, установки и задания баз.
Лазерные трекеры и сканеры. Измеряют геометрию крупногабаритных объектов — станин прессов и секций фюзеляжа — непосредственно в цеху. Полученное облако точек сопоставляется с эталонной CAD-моделью.
Проекторы профиля. Оптические компараторы проецируют увеличенную тень детали на экран. Метод удобен для быстрой проверки сложного контура шаблонов, зубчатых колес и фасонного инструмента.
Этап 3. Финишный контроль поверхностных характеристик
На этапе чистовой обработки состояние поверхности влияет на усталостную прочность, коэффициент трения и герметичность уплотнений.
Контролируемые параметры
- Шероховатость: Ra, Rz и Rmax.
- Остаточные напряжения в поверхностном слое.
- Микроскопические трещины и следы прижога.
Оборудование
Контактные профилометры-профилографы. Алмазная игла перемещается по поверхности и фиксирует микропрофиль. Прибор дает количественную оценку параметра Ra — среднего арифметического отклонения профиля. Недостаток метода — риск повреждения зеркальных поверхностей и мягких цветных металлов.
Конфокальные и интерференционные микроскопы. Бесконтактные системы используют световые волны вместо механического щупа. Они измеряют сверхгладкие поверхности и строят трехмерные карты рельефа.
Анализаторы остаточных напряжений. Рентгеновский метод sin²ψ определяет напряжения в верхнем слое глубиной до 10–15 мкм. Для авиационных валов это критично: сжимающие напряжения увеличивают ресурс, а растягивающие ускоряют усталостное разрушение.
Этап 4. Неразрушающий контроль скрытых дефектов (NDT/NDE)
Задача неразрушающего контроля — обнаружить внутренние поры, непровары, закалочные трещины и расслоения металла без повреждения изделия. Это один из самых наукоемких блоков лаборатории.
Ультразвуковой контроль
Ультразвуковой контроль использует отражение высокочастотной звуковой волны от границы дефекта. Подходит для определения глубины и координат внутренних несплошностей.
Магнитопорошковый контроль
После намагничивания детали порошок скапливается в полях рассеяния над поверхностным или подповерхностным дефектом. Магнитопорошковый контроль (МПК) — это один из самых чувствительных и быстрых методов неразрушающего контроля.
Капиллярный контроль
Цветная или люминесцентная жидкость проникает в открытые трещины и после проявления делает их визуально заметными. Капиллярный контроль применяется в авиационной и космической промышленности, машиностроении, энергетике, химической и нефтегазовой отраслях, а также при контроле металлоконструкций и железобетонных изделий.
Рентгенографический контроль
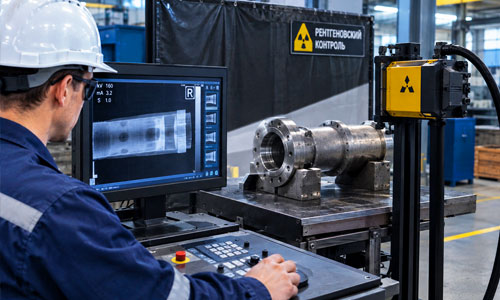
Регистрирует различия в поглощении рентгеновского или гамма-излучения участками материала разной плотности. Персонал, выполняющий рентгенографический контроль (РК), обязан пройти специальное обучение и аттестацию в соответствии с действующими требованиями.
Сравнение основных методов неразрушающего контроля
| Характеристика | Ультразвуковой контроль (УЗК) | Магнитопорошковый контроль (МПК) | Капиллярный контроль (ПВК) | Рентгенография (РК) |
|---|---|---|---|---|
| Принцип действия | Отражение звуковой волны высокой частоты (обычно 1–10 МГц) от границы дефекта. | Намагничивание детали; порошок скапливается в полях рассеяния над дефектом. | Капиллярное проникновение люминесцентной или цветной жидкости в трещину. | Поглощение рентгеновского или гамма-излучения материалом разной плотности. |
| Выявляемые дефекты | Внутренние объемные (поры, шлаки) и плоскостные (трещины, непровары). | Только поверхностные и подповерхностные (до 2–3 мм) трещины в ферромагнитных сталях. | Поверхностные трещины любой ориентации на любых материалах (металл, керамика, пластик). | Объемные внутренние дефекты во всем сечении стенки. |
| Преимущества | Высокая чувствительность к внутренним дефектам, возможность оценки их глубины и координат, безопасность. | Высочайшая наглядность, скорость, низкая стоимость расходников, работа в полевых условиях. | Универсальность (любой материал), простота технологии, визуализация мельчайших пор. | Максимальная документальность (снимок как юридический факт), обнаружение глубоко залегающих дефектов. |
| Недостатки | Требует высокой квалификации дефектоскописта, сложная расшифровка сигналов (B/A/C-scans), нужен акустический контакт (жидкость). | Работает только на черных металлах, требует тщательной очистки поверхности, выявляет только те дефекты, что пересекают магнитные силовые линии. | Не показывает глубину дефекта, работает только на выходе трещины на поверхность, токсичность некоторых пенетрантов. | Радиационная опасность (требует биозащиты и лицензий), высокая стоимость оборудования, плохая выявляемость несплошностей вдоль луча. |
| Типовое оборудование | УЗ-дефектоскопы (USM, Phasor XS), фазированные решетки (PAUT), TOFD-датчики. | Черные и цветные суспензии, УФ-лампы, электромагниты Y-образной формы. | Люминесцентные наборы (для темных комнат) или красные (DYE-check), очистители, проявители. | Аппараты постоянного потенциала (Site-X, Comet), кроулеры, детекторы (пленка или цифровая панель DDA). |
Сравнительный вердикт эксперта
Универсального метода не существует. Схема контроля определяется технологией изготовления, материалом, геометрией изделия, предполагаемым типом дефекта и требованиями нормативной документации.
- Литые заготовки: первичен радиографический контроль для поиска крупных газовых раковин внутри тела детали.
- Сварные соединения сосудов высокого давления: применяется комбинация РК для контроля корня шва и УЗК методами TOFD или PAUT для проверки основного объема наплавленного металла.
- Термообработанные валы и шестерни: необходимы МПК в зонах концентрации напряжений, включая галтели, и УЗК для поиска закалочных трещин в сердцевине.
- Топливная аппаратура и гидравлика: капиллярный контроль выявляет сетку мелких термических трещин типа «рыбий глаз» на посадочных местах под седла клапанов и плунжерных парах.
Этап 5. Металлографические исследования (структурный анализ)
Если геометрические и физические испытания пройдены, но деталь разрушается в эксплуатации, причина может находиться в микроструктуре материала. Что бы это выяснить, деталь проходит металлографию.
Способы
- Определение балла зерна по ASTM E112.
- Выявление неметаллических включений: сульфидов и оксидов.
- Оценка глубины обезуглероженного слоя.
- Анализ фазового состава: мартенсита, бейнита, феррита и перлита.
Оборудование
Отрезные станки и прессы. Применяются для подготовки темплетов — образцов — без перегрева и изменения исходной структуры материала.
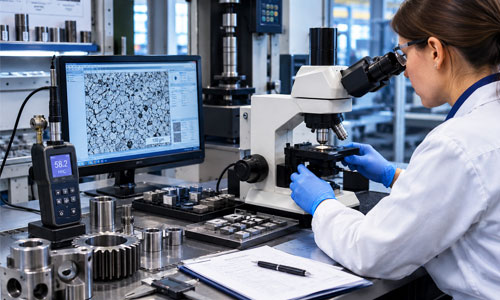
Автоматические шлифовально-полировальные станки. Обеспечивают многоступенчатую подготовку поверхности до зернистости 0,05–1 мкм. Качество шлифа критично: случайная царапина может быть ошибочно принята за трещину.
Инвертированные металлографические микроскопы. Свет направляется сверху через объектив. Конструкция позволяет исследовать нетравленые поверхности и работать с тяжелыми образцами.
Растровые электронные микроскопы (РЭМ/SEM). Обеспечивают увеличение до 100 000×. В сочетании с энергодисперсионным анализатором EDS они позволяют исследовать тонкую структуру материала и химический состав микровключений размером менее 1 мкм.
Цифровизация лаборатории: LIMS и SPC
Современная лаборатория не может эффективно работать только с бумажными журналами. Данные должны поступать в единую систему управления лабораторной информацией LIMS — Laboratory Information Management System — и систему статистического мониторинга процессов SPC — Statistical Process Control.
Цель цифровизации: перейти от реактивной модели «сломалось — проверяем» к проактивному управлению качеством.
Программное обеспечение строит контрольные карты Шухарта в реальном времени. Если размер растачиваемого отверстия начинает постепенно смещаться к верхней границе поля допуска из-за теплового расширения шпинделя, система предупреждает оператора до появления брака.
Лаборатория становится аналитическим центром: она помогает оптимизировать режимы резания, прогнозировать износ оборудования, снижать расход инструмента и предотвращать серийные отклонения.
Хотите узнать стоимость лаборатории и контроля деталей из металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Заключение: синергия методов как залог нулевого брака
Эффективная служба контроля в металлообработке строится не на покупке самого дорогого прибора, а на выстраивании логичной цепочки проверок. Каждый метод должен применяться там, где его физический принцип дает максимальную чувствительность к ожидаемому дефекту.
Инвестиции в современную лабораторию окупаются снижением PPM — количества дефектов на миллион возможностей. Ультразвуковая томография с SAFT-реконструкцией позволяет визуализировать дефект в объеме, а электронная микроскопия — установить микроструктурную причину внезапного разрушения детали.
Контроль — не препятствие производительности, а инструмент конкурентоспособности машиностроения. Он обеспечивает воспроизводимость процессов и подтверждает, что каждая выпущенная единица продукции обладает заложенным расчетным ресурсом.
14.09.2026


